Резательная машина для точной и быстрой резки материалов
2026-10-27
содержание
- Почему «быстрая» резка почти всегда ведёт к потере точности — и как этого избежать
- Что на самом деле делает резательную машину «интеллектуальной» — за пределами маркетинга
- Как выбрать — и почему стандартные решения часто проваливаются на практике
- Резательная машина как элемент единой линии — а не «остров» в цехе
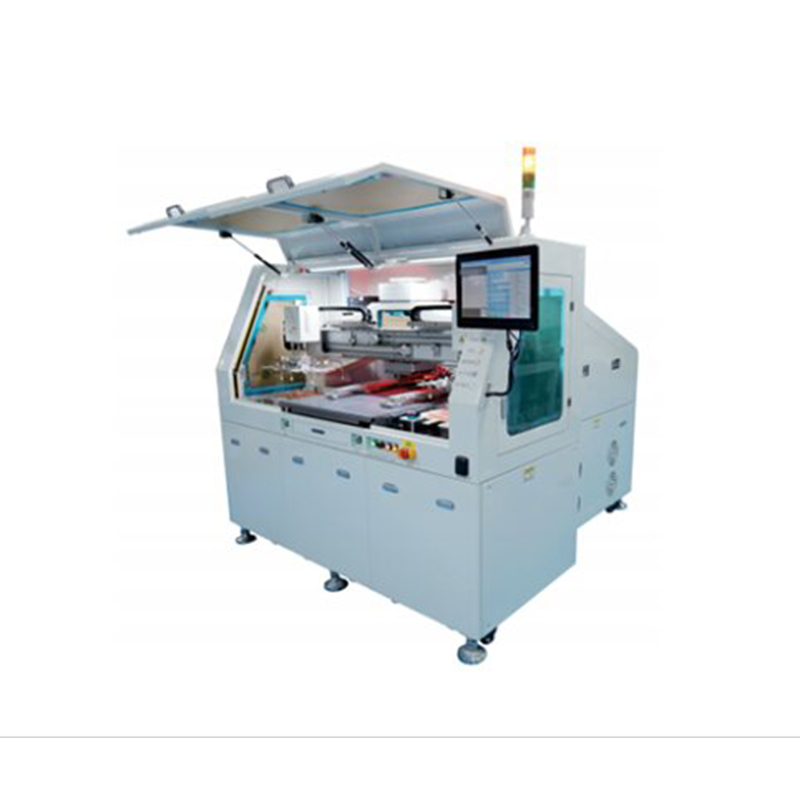
Резательная машина — не просто станок с лезвием. Это точный инструмент цифровой сборки, где ошибка в 0,1 мм приводит к браку всей партии гибких печатных плат или OLED-панелей. Мы видели это десятки раз: на линии у BOE внезапно растёт процент расслоений FPC — и только после аудита выясняется, что дрейф температуры в зоне резки изменил модуль упругости клеевого слоя. Точность здесь — не параметр в спецификации. Она — условие работы.
Почему «быстрая» резка почти всегда ведёт к потере точности — и как этого избежать
Большинство заказчиков начинают с вопроса: «Сколько метров в минуту?». Но в реальных условиях скорость резки зависит не от заявленного RPM шпинделя, а от трёх жёстких ограничений: теплового расширения материала, динамической устойчивости режущей головки и времени реакции системы управления при изменении траектории. Например, при резке полимерной подложки толщиной 25 мкм со скоростью выше 45 м/мин без компенсации вибраций возникает «волна» на кромке — её уже не скомпенсирует никакой последующий ламинат. В наших испытаниях на производственной базе в Суннине мы зафиксировали, что оптимальный баланс — 32–38 м/мин при погрешности позиционирования ≤ ±6 мкм. Именно такая скорость сохраняет чёткий угол среза даже при резке многослойных структур с медью и PI-полиимидом.
Что на самом деле делает резательную машину «интеллектуальной» — за пределами маркетинга
Интеллект — это не «умный интерфейс», а способность оборудования адаптироваться к физике процесса. У современных решений Группы Чэни есть три ключевых уровня:
- Адаптивное давление резки: Датчики усилия в реальном времени корректируют нагрузку на нож в зависимости от твёрдости слоя — например, при переходе от защитного покрытия к медной фольге;
- Термокомпенсация: Встроенные термопары в зоне резки передают данные в ПЛК каждые 200 мс, и система автоматически корректирует коэффициенты перемещения осей;
- Профилактическая диагностика: Алгоритмы анализа вибрации шпинделя обнаруживают износ подшипников за 72 часа до выхода из строя — без остановки линии.
Это не «автоматизация», а предиктивное управление качеством. И именно поэтому оборудование проходит 147 часов непрерывного тестирования перед отгрузкой — включая циклы с имитацией перепадов напряжения и колебаний температуры окружающей среды.
Как выбрать — и почему стандартные решения часто проваливаются на практике
Мы регулярно получаем запросы типа: «Нужна резательная машина для FPC шириной 300 мм». Но реальная задача почти всегда глубже: требуется резка по контуру с радиусом 0,3 мм, с допуском ±0,05 мм, без микротрещин в меди, при ежесменной смене 12 типоразмеров. Стандартные решения не справляются — их механика не рассчитана на частые перенастройки, а ПО не поддерживает быструю загрузку калибровочных профилей. В таких случаях мы используем кастомизированную версию серии EPC: усиленная каретка с линейными двигателями, замена воздушного подвеса на магнитный, и встроенная система калибровки по эталонному образцу прямо на рабочем столе. Время перенастройки сокращается с 28 до 3,5 минут. Конкретные цифры — не обещание. Это результат измерений на заводе CSOT в Шэньчжэне.
Резательная машина как элемент единой линии — а не «остров» в цехе
Самая частая ошибка — покупка резательной машины отдельно от остального оборудования. На практике она должна «говорить» с ламинатором через протокол EtherCAT, получать данные о натяжении рулона от сенсоров размотки, а также передавать информацию о качестве реза в систему MES. У Группы Чэни все устройства — от весового дозатора до вакуумного упаковщика — используют единый ядро управления COMWIN OS. Это значит: если резательная машина фиксирует отклонение более чем на 8 мкм в трёх подряд деталях, система автоматически снижает скорость ламинатора и отправляет уведомление оператору — без участия человека. Такая интеграция экономит 11–14% времени простоев и снижает брак на этапе вторичной упаковки на 22%.
Точность и скорость — не взаимоисключающие параметры. Они становятся возможными только тогда, когда резательная машина проектируется не как станок, а как часть технологического контура. АО Группа Шэньчжэнь Чэни Интеллектуальное Оборудование создаёт такие решения — проверенные на линиях ведущих производителей дисплеев, адаптированные под реальные условия эксплуатации и контролируемые на каждом этапе жизненного цикла. Подробные технические характеристики, схемы подключения и примеры интеграции доступны на сайте компании.